Bongkar 5 Mitos Printer 3D Multicolor: Wajib Tahu Hal Ini Sebelum Khilaf Beli!
Dunia cetak-mencetak tiga dimensi belakangan ini makin seru aja nih, Sobat Gadget! Kalau dulu fitur cetak banyak warna cuma ada di mesin industri yang harganya bikin dompet kempes, sekarang zamannya printer 3D multicolor ramah kantong udah beneran hadir di meja kamar kita. Kehadiran gacoan anyar kayak ELEGOO Centauri Carbon 2 Combo bikin banyak penghobi pemula maupun pro langsung kepincut pengin beralih dari mesin single-filament biasa. Bahkan, versi lawas Centauri Carbon aja bisa disulap jadi printer empat rol filamen dalam waktu sekejap lewat paket upgrade murah.
Tapi tunggu dulu, transisi dari mencetak satu rol ke mesin yang sanggup menampung empat sampai enam belas gulungan filamen sekaligus itu bukan cuma perkara nambah kapasitas gulungan doang, lho. Masih seabrek pengguna yang termakan salah kaprah seputar cara kerja, biaya operasional, sampai ribetnya ngerawat printer 3D multi-warna ini. Biar nggak nyesel belakangan, yuk kita kuliti tuntas mitos-mitosnya bareng-bareng!
Mitos 1: Cetak Multicolor dan Multi-Material Itu Sama Saja?
Kelihatannya sepele gara-gara sama-sama mengusung embel-embel “multi”, tapi faktanya cetak multicolor beda jauh dengan sistem multi-material. Kalau kamu cuma ngeprint miniatur pakai empat varian warna dari bahan yang sama, katakanlah sama-sama jenis PLA (Polylactic Acid), prosesnya biasanya bakal lempeng-lempeng aja tanpa kendala berarti.
Urusannya bakal jadi runyam begitu kamu mulai sok ide mencampur filamen yang beda karakteristik kimiawi, misalnya menggabungkan PLA bareng ABS, TPU yang lentur, atau filamen eksotis lainnya. Karakteristik leleh, suhu kerja, dan daya rekat antarbahan itu nggak semuanya cocok kawin silang di satu nozzle. Kalau dipaksain tanpa riset mendalam, hasil cetakan bisa gampang retak atau bahkan terkelupas di tengah jalan. Nyesek banget kan kalau udah nungguin print job jalan 50 jam, eh pas beres objeknya malah patah gara-gara zat aditifnya saling tolak-menolak? Makanya, luangkan waktu buat bikin sample print kecil dulu sebelum hajar proyek gede.
Mengenal Spesifikasi ELEGOO Centauri Carbon 2: Standar Baru Cetak Warna Terjangkau
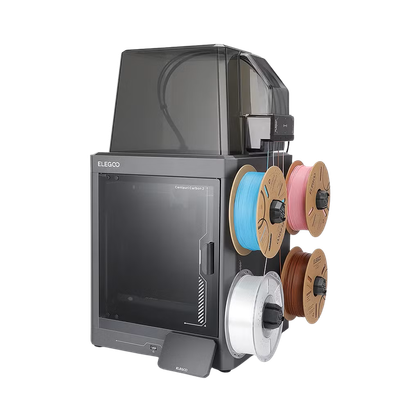
Salah satu pemicu ramainya tren cetak banyak filamen ini adalah lahirnya generasi anyar seperti ELEGOO Centauri Carbon 2 yang berhasil menyabet skor impresif 9/10 dari para penguji gawai. Mesin ini menyempurnakan fondasi solid generasi pendahulunya dengan menyematkan sistem multicolor yang jauh lebih efektif dan terjangkau.
Biar makin paham seberapa bertenaga perangkat ini, intip rincian spesifikasi kuncinya berikut:
- Build Volume: Ruang cetak lega berukuran 256 × 256 × 256 mm, pas banget buat kebutuhan hobi sampai prototipe fungsional.
- Konektivitas: Sudah dibekali jaringan Wi-Fi terintegrasi buat transfer file dan kontrol jarak jauh tanpa ribet colok kartu memori.
- Heated Build Plate: Hadir dengan meja pemanas berpemanas aktif yang mampu mencapai temperatur maksimal hingga 110°C.
- Kecepatan Cetak (Top Print Speed): Sanggup ngebut sampai dengan batas ≤500 mm/s.
- Suhu Ekstruder Maksimal: Hot end bertenaga yang tahan panas hingga suhu 350°C, fleksibel melibas berbagai varian filamen 3D kelas teknis.
- Dukungan Multicolor: Ya, mendukung pencetakan multi-warna secara bawaan lewat ekosistem terpadu.
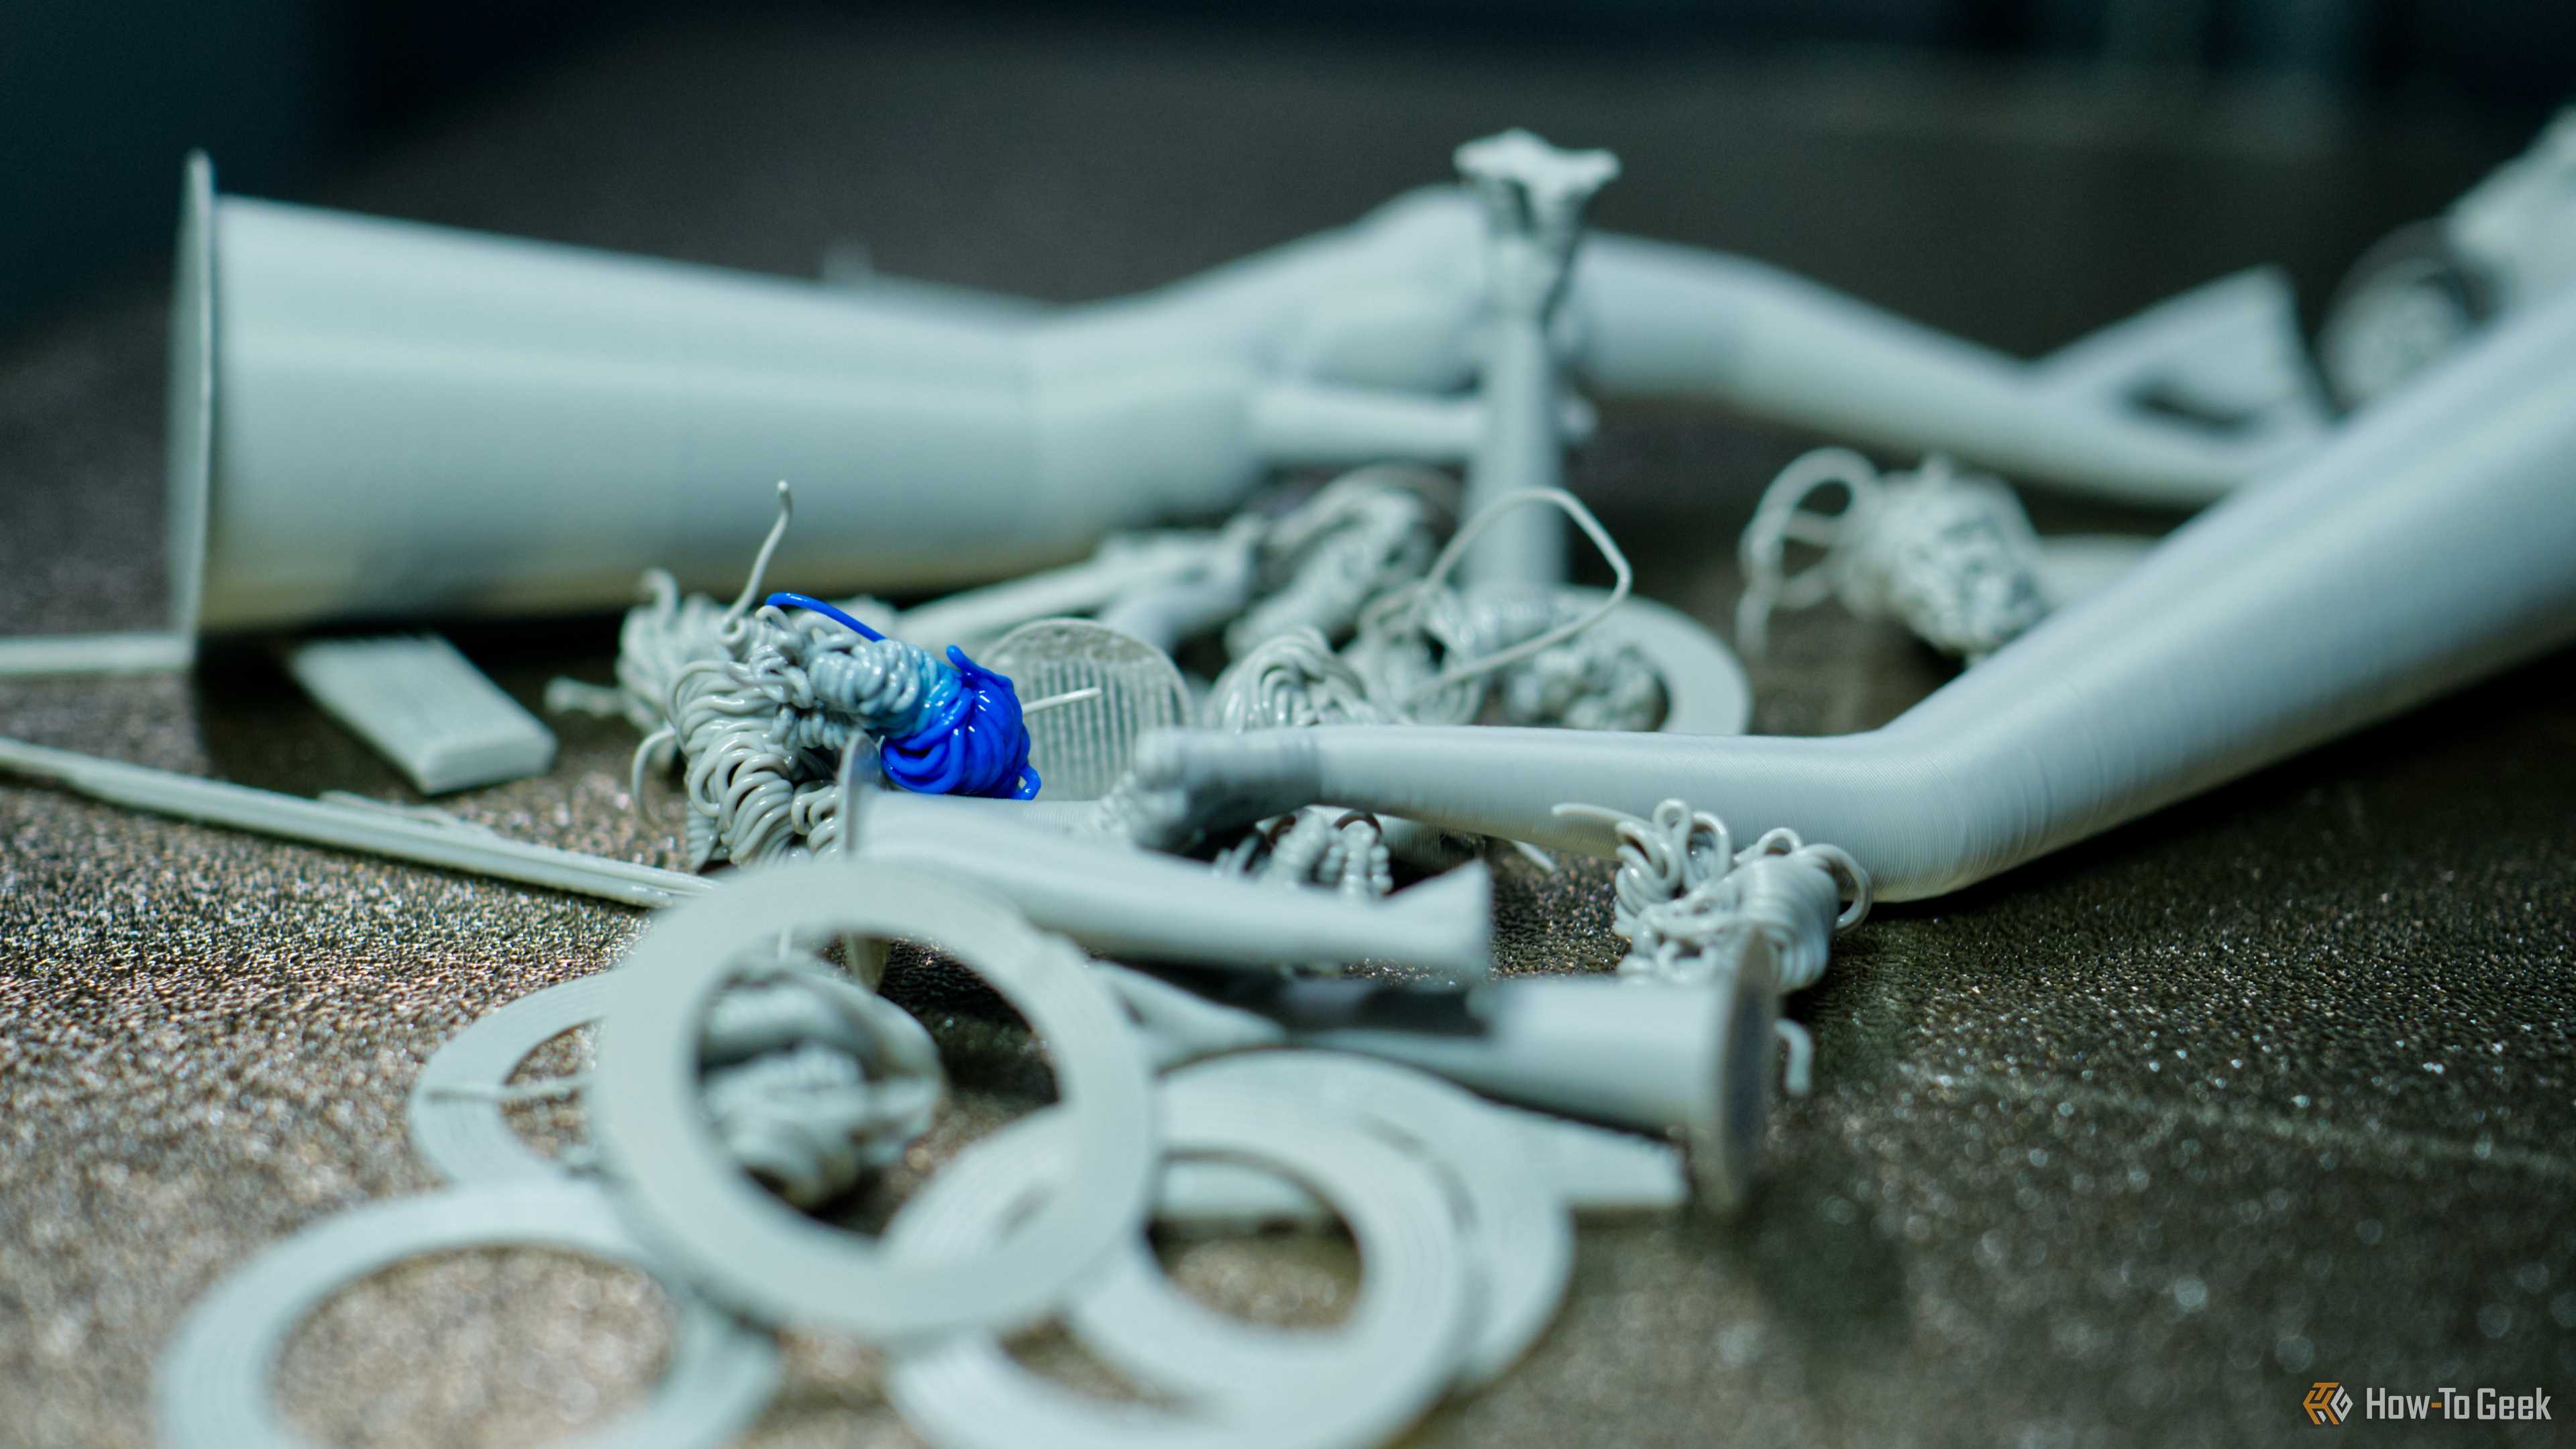
Mitos 2: Kalau Filamennya Muat, Berarti Otomatis Bisa Dipakai di Sistem AMS
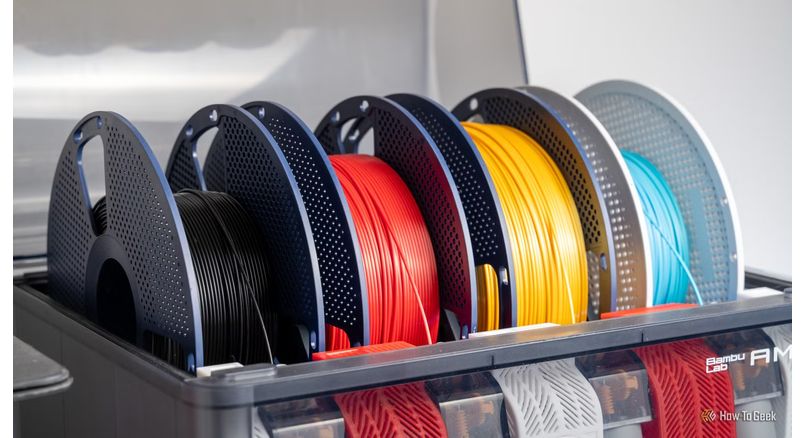
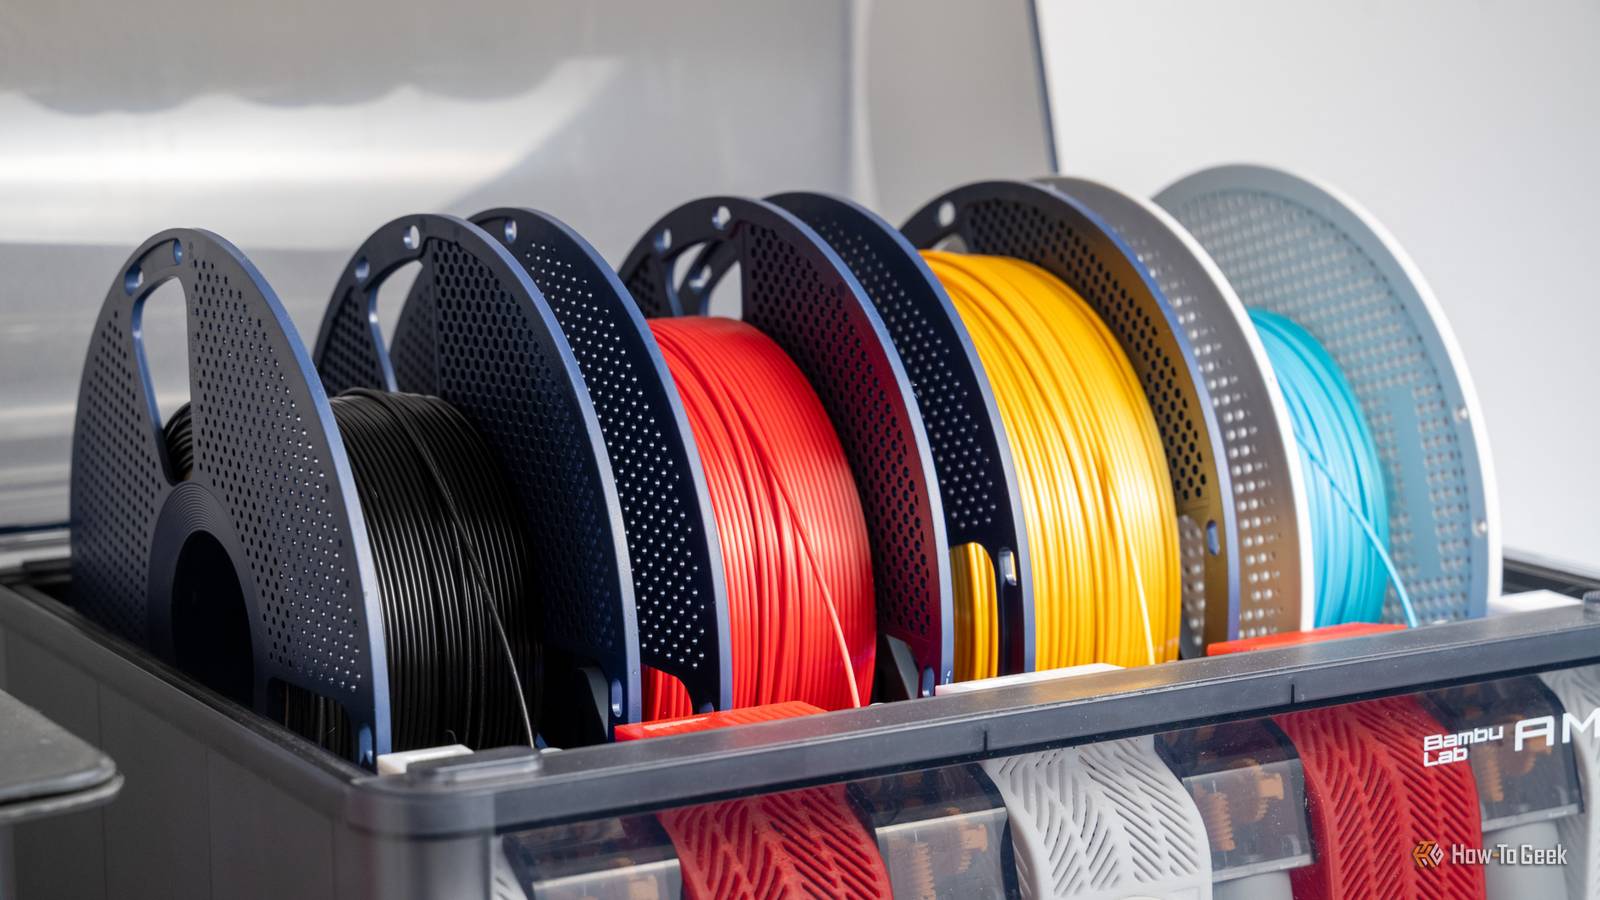
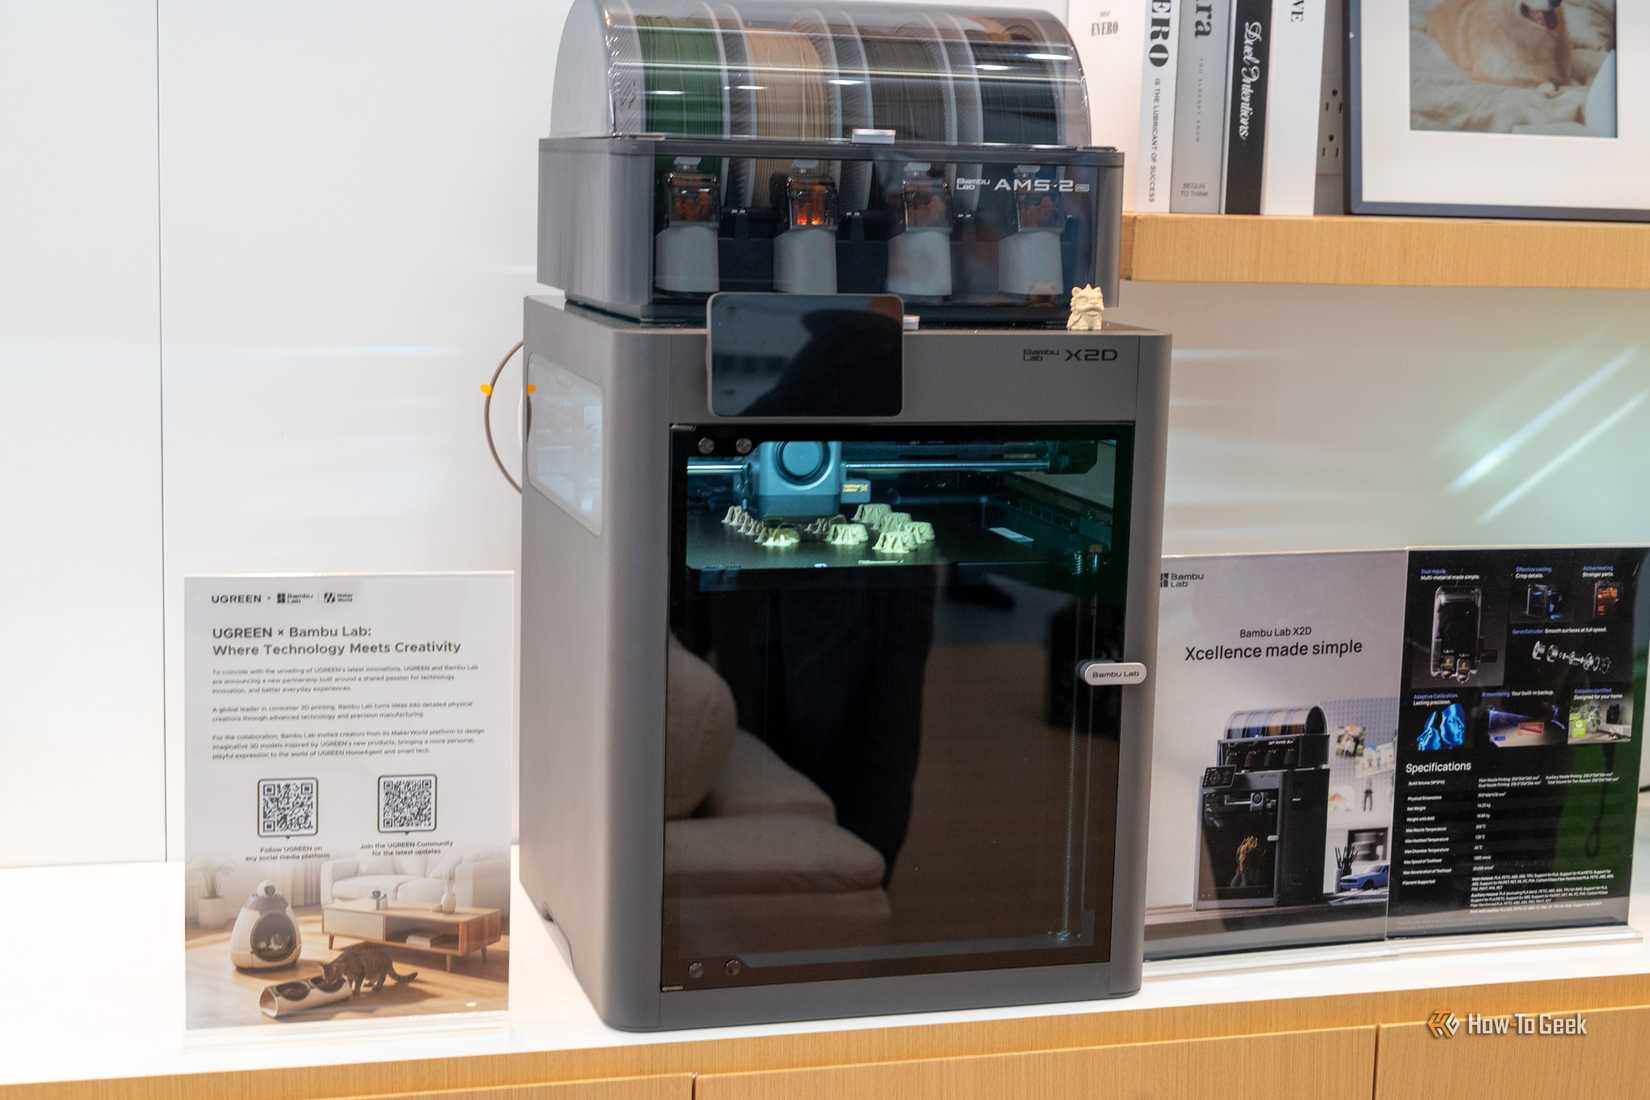
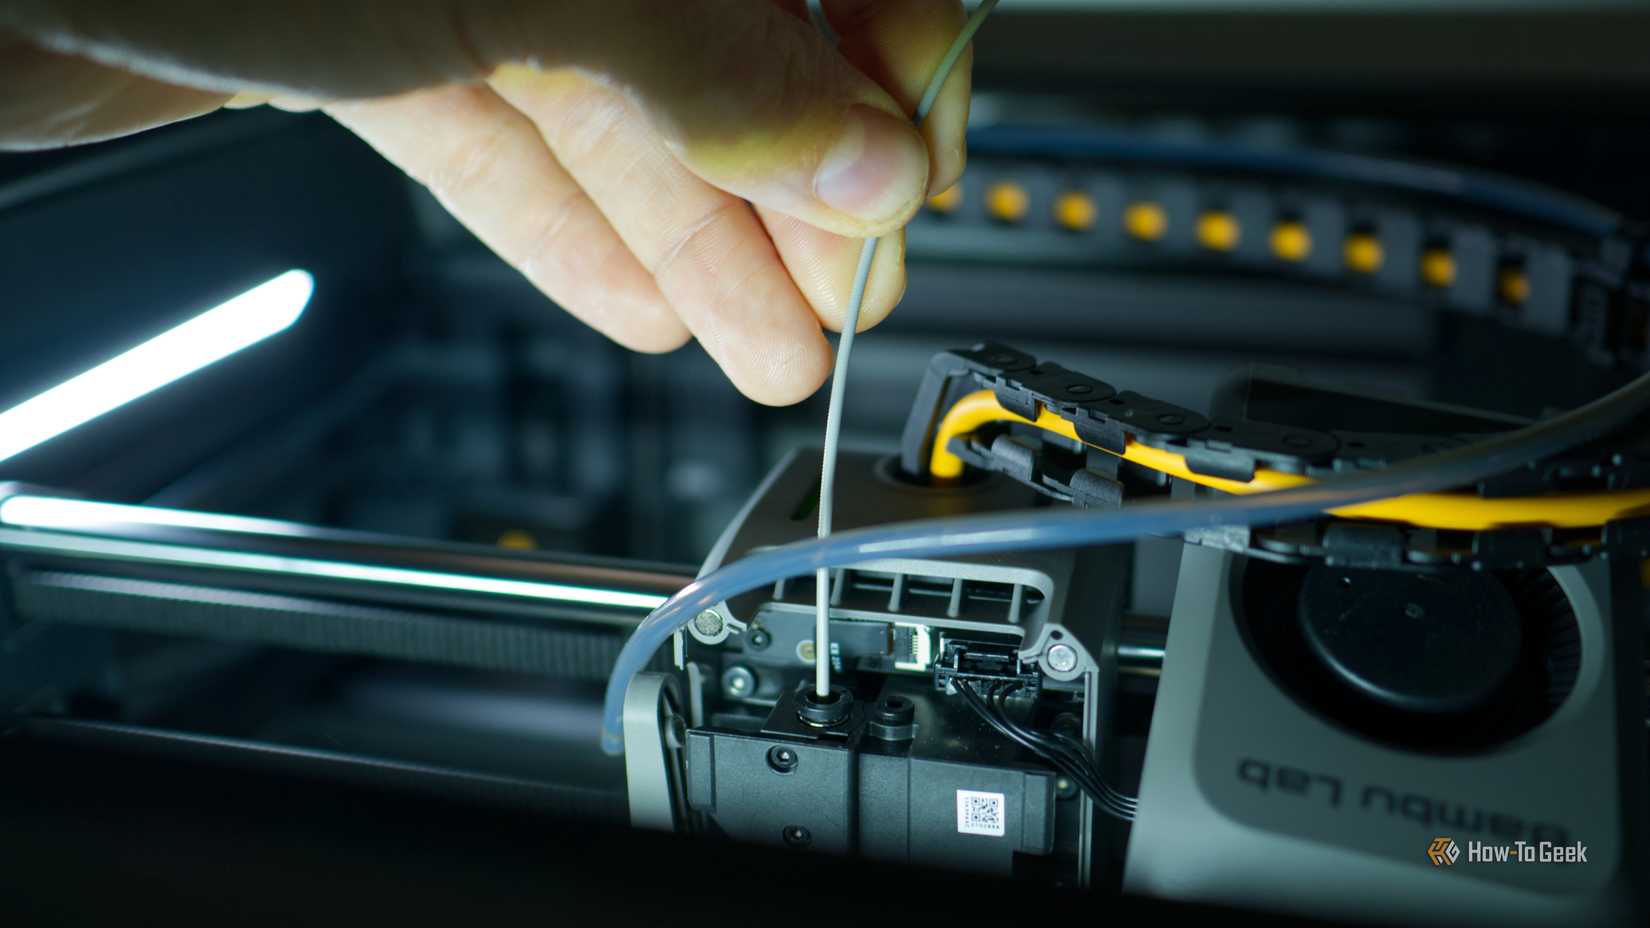
Banyak yang mikir asal diameter filamennya sama-sama 1,75 mm, modul pergantian filamen otomatis (seperti sistem AMS pada Bambu Lab atau unit multi-feeder lainnya) bakal lancar jaya menelannya. Eits, jangan salah kaprah dulu! Masalahnya bukan cuma soal kaliber atau ukuran diameter selongsong tabungnya.
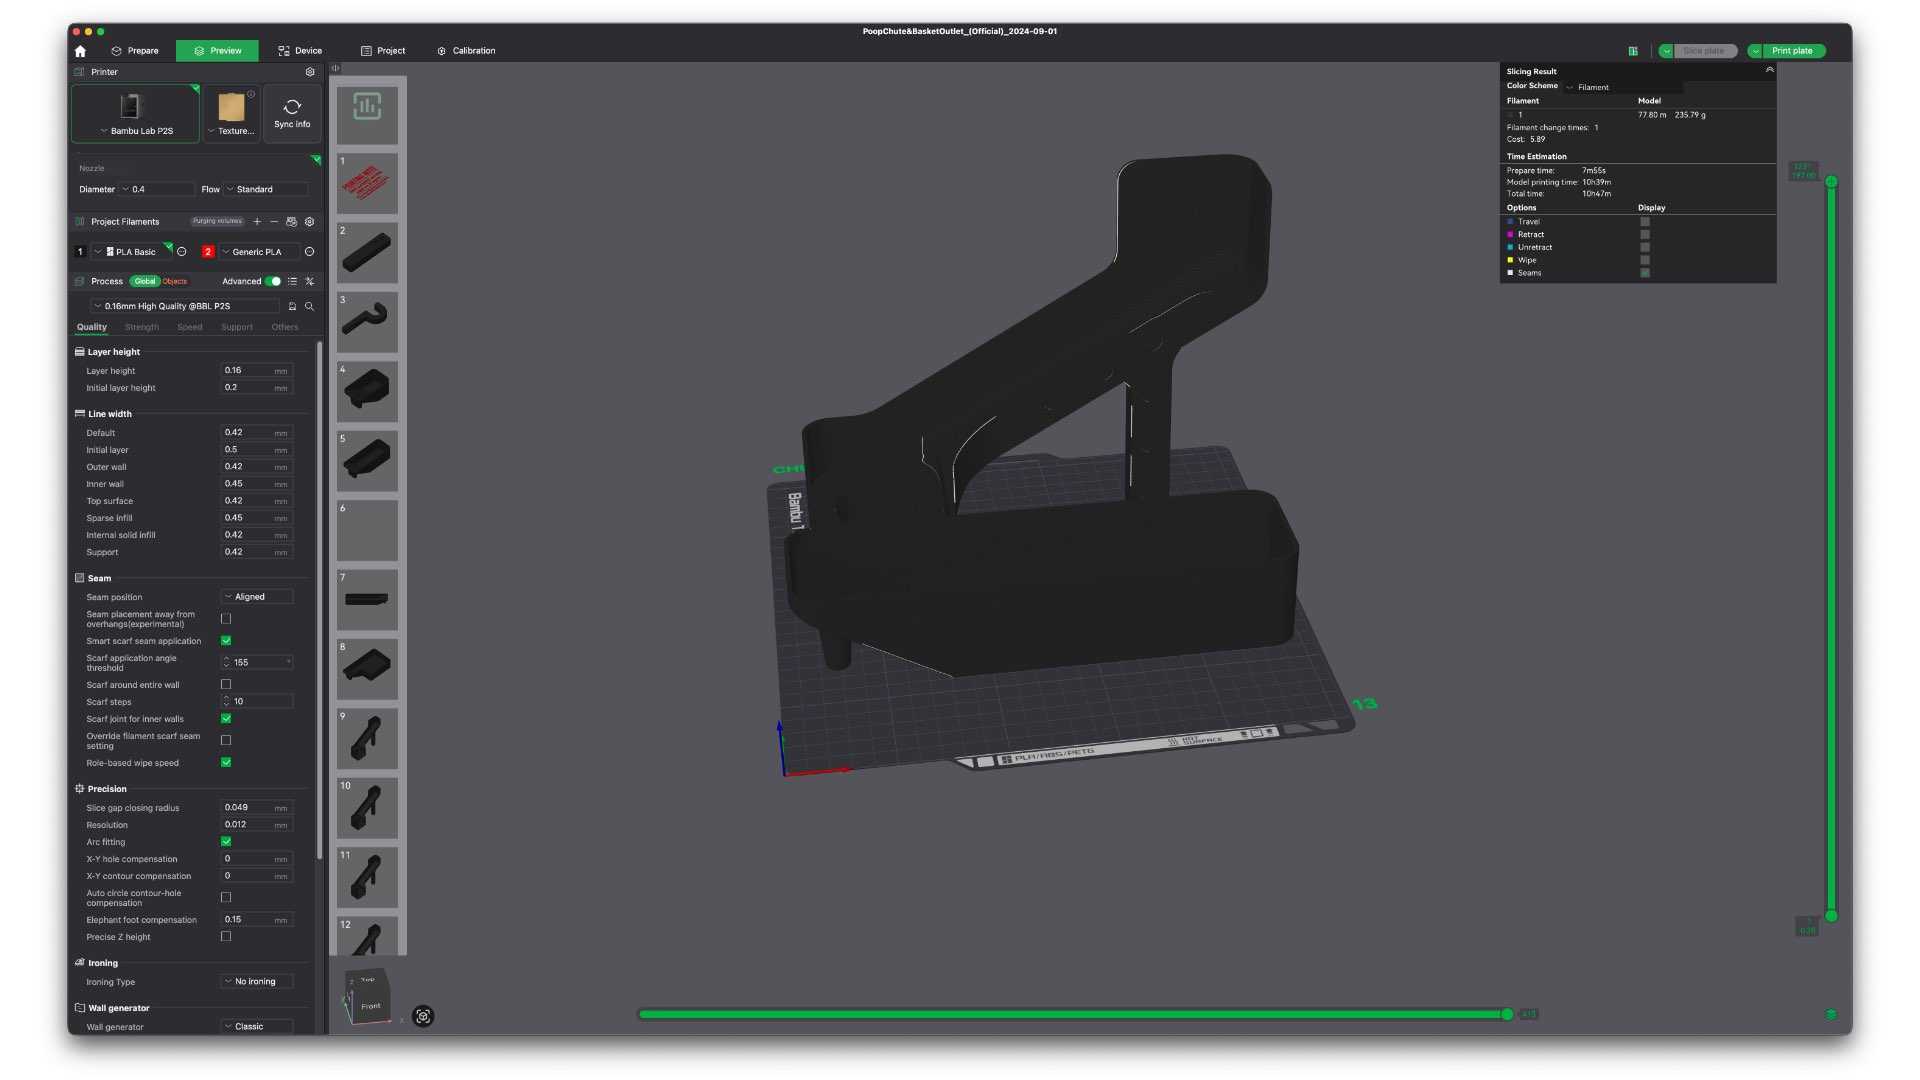
Filamen tertentu punya tingkat kelenturan dan kerapuhan yang berbeda drastis. Sebagai contoh, ada jenis filamen PLA semi-transparan multicolor yang mulus banget pas dicetak pakai printer single-nozzle konvensional. Tapi begitu dimasukkan ke unit multi-material, bencana langsung datang: filamennya mendadak hancur berkeping-keping di dalam jalur penarik! Hal ini terjadi karena mekanisme multi-warna butuh proses retractor panjang dengan gerakan mundur (reversal) berulang kali ke gulungan spul. Filamen yang getas atau terlalu rapuh nggak bakal kuat ditarik-ulur kencang, ujung-ujungnya remuk dan bikin gear extruder macet total. Alhasil, kamu kudu rela bongkar jeroan print head berjam-jam cuma buat ngebersihin serpihan plastik yang menyumbat.
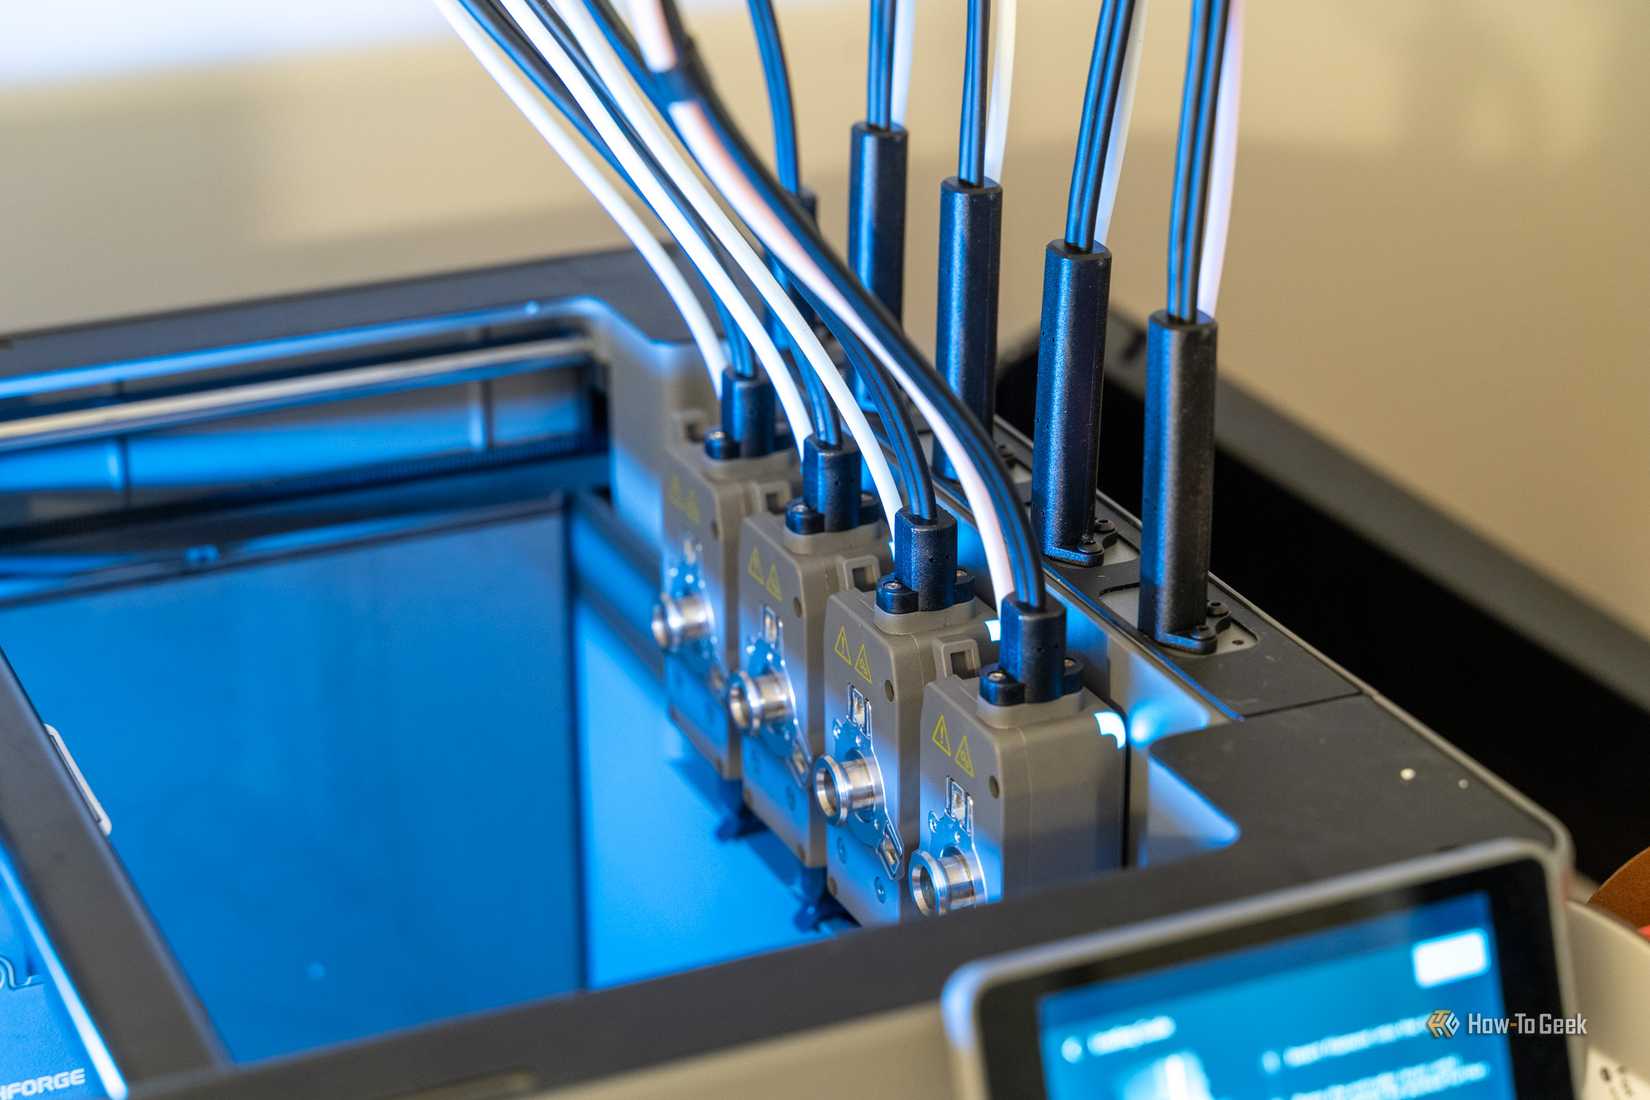
Mitos 3: Cetak Banyak Warna Cuma Menghabiskan Sedikit Filamen Ekstra
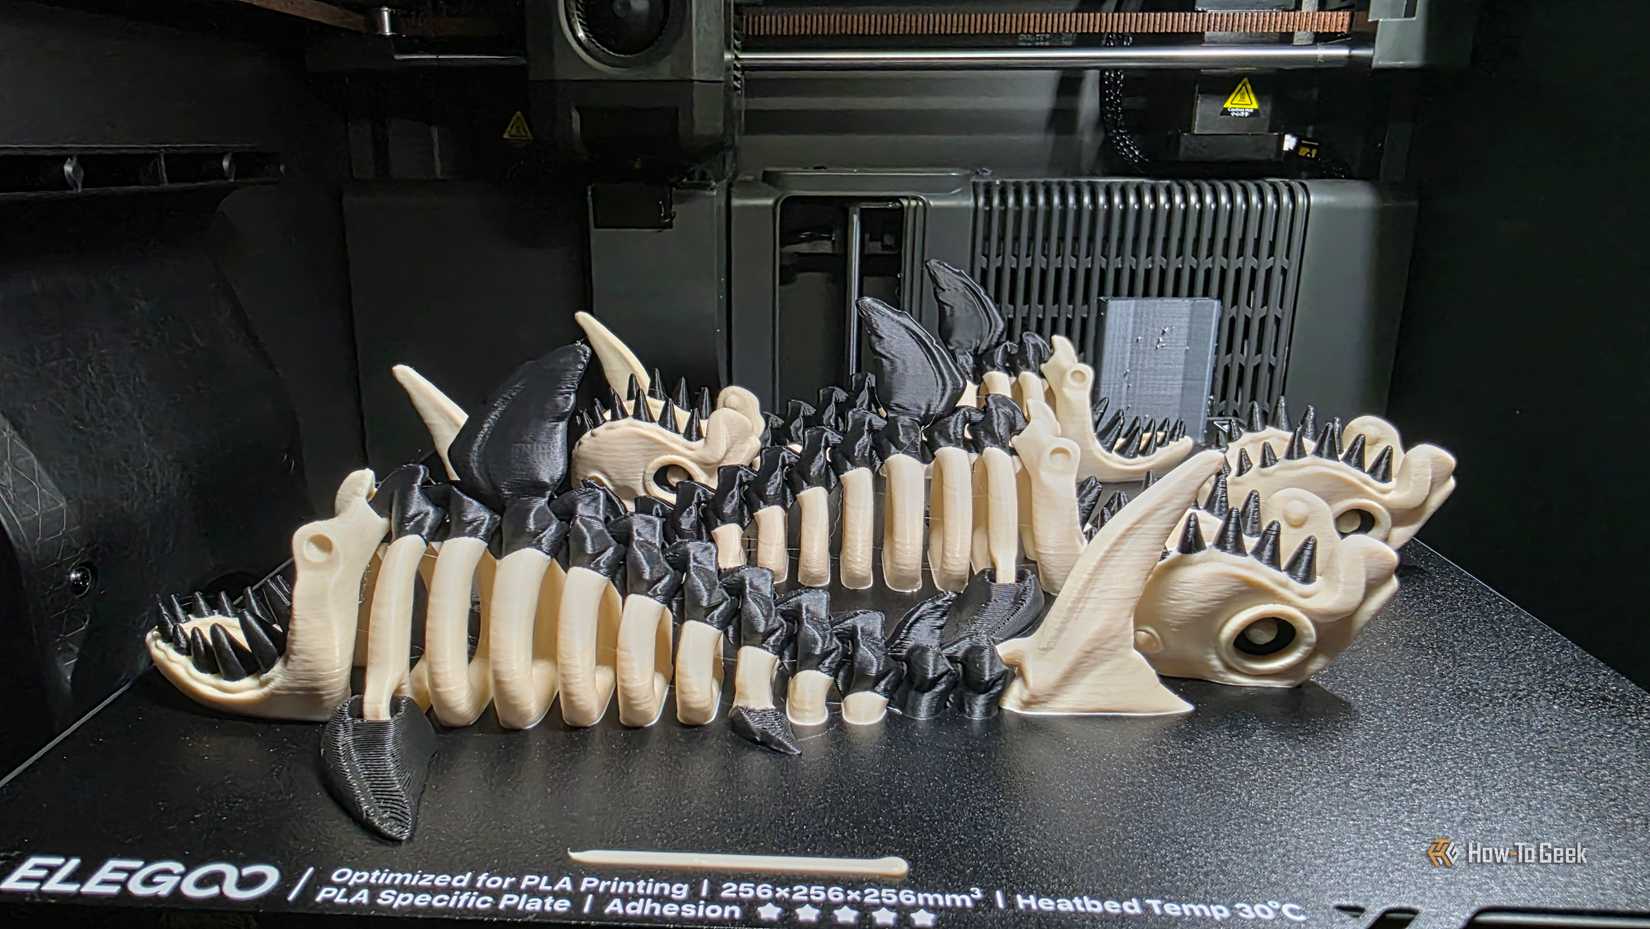
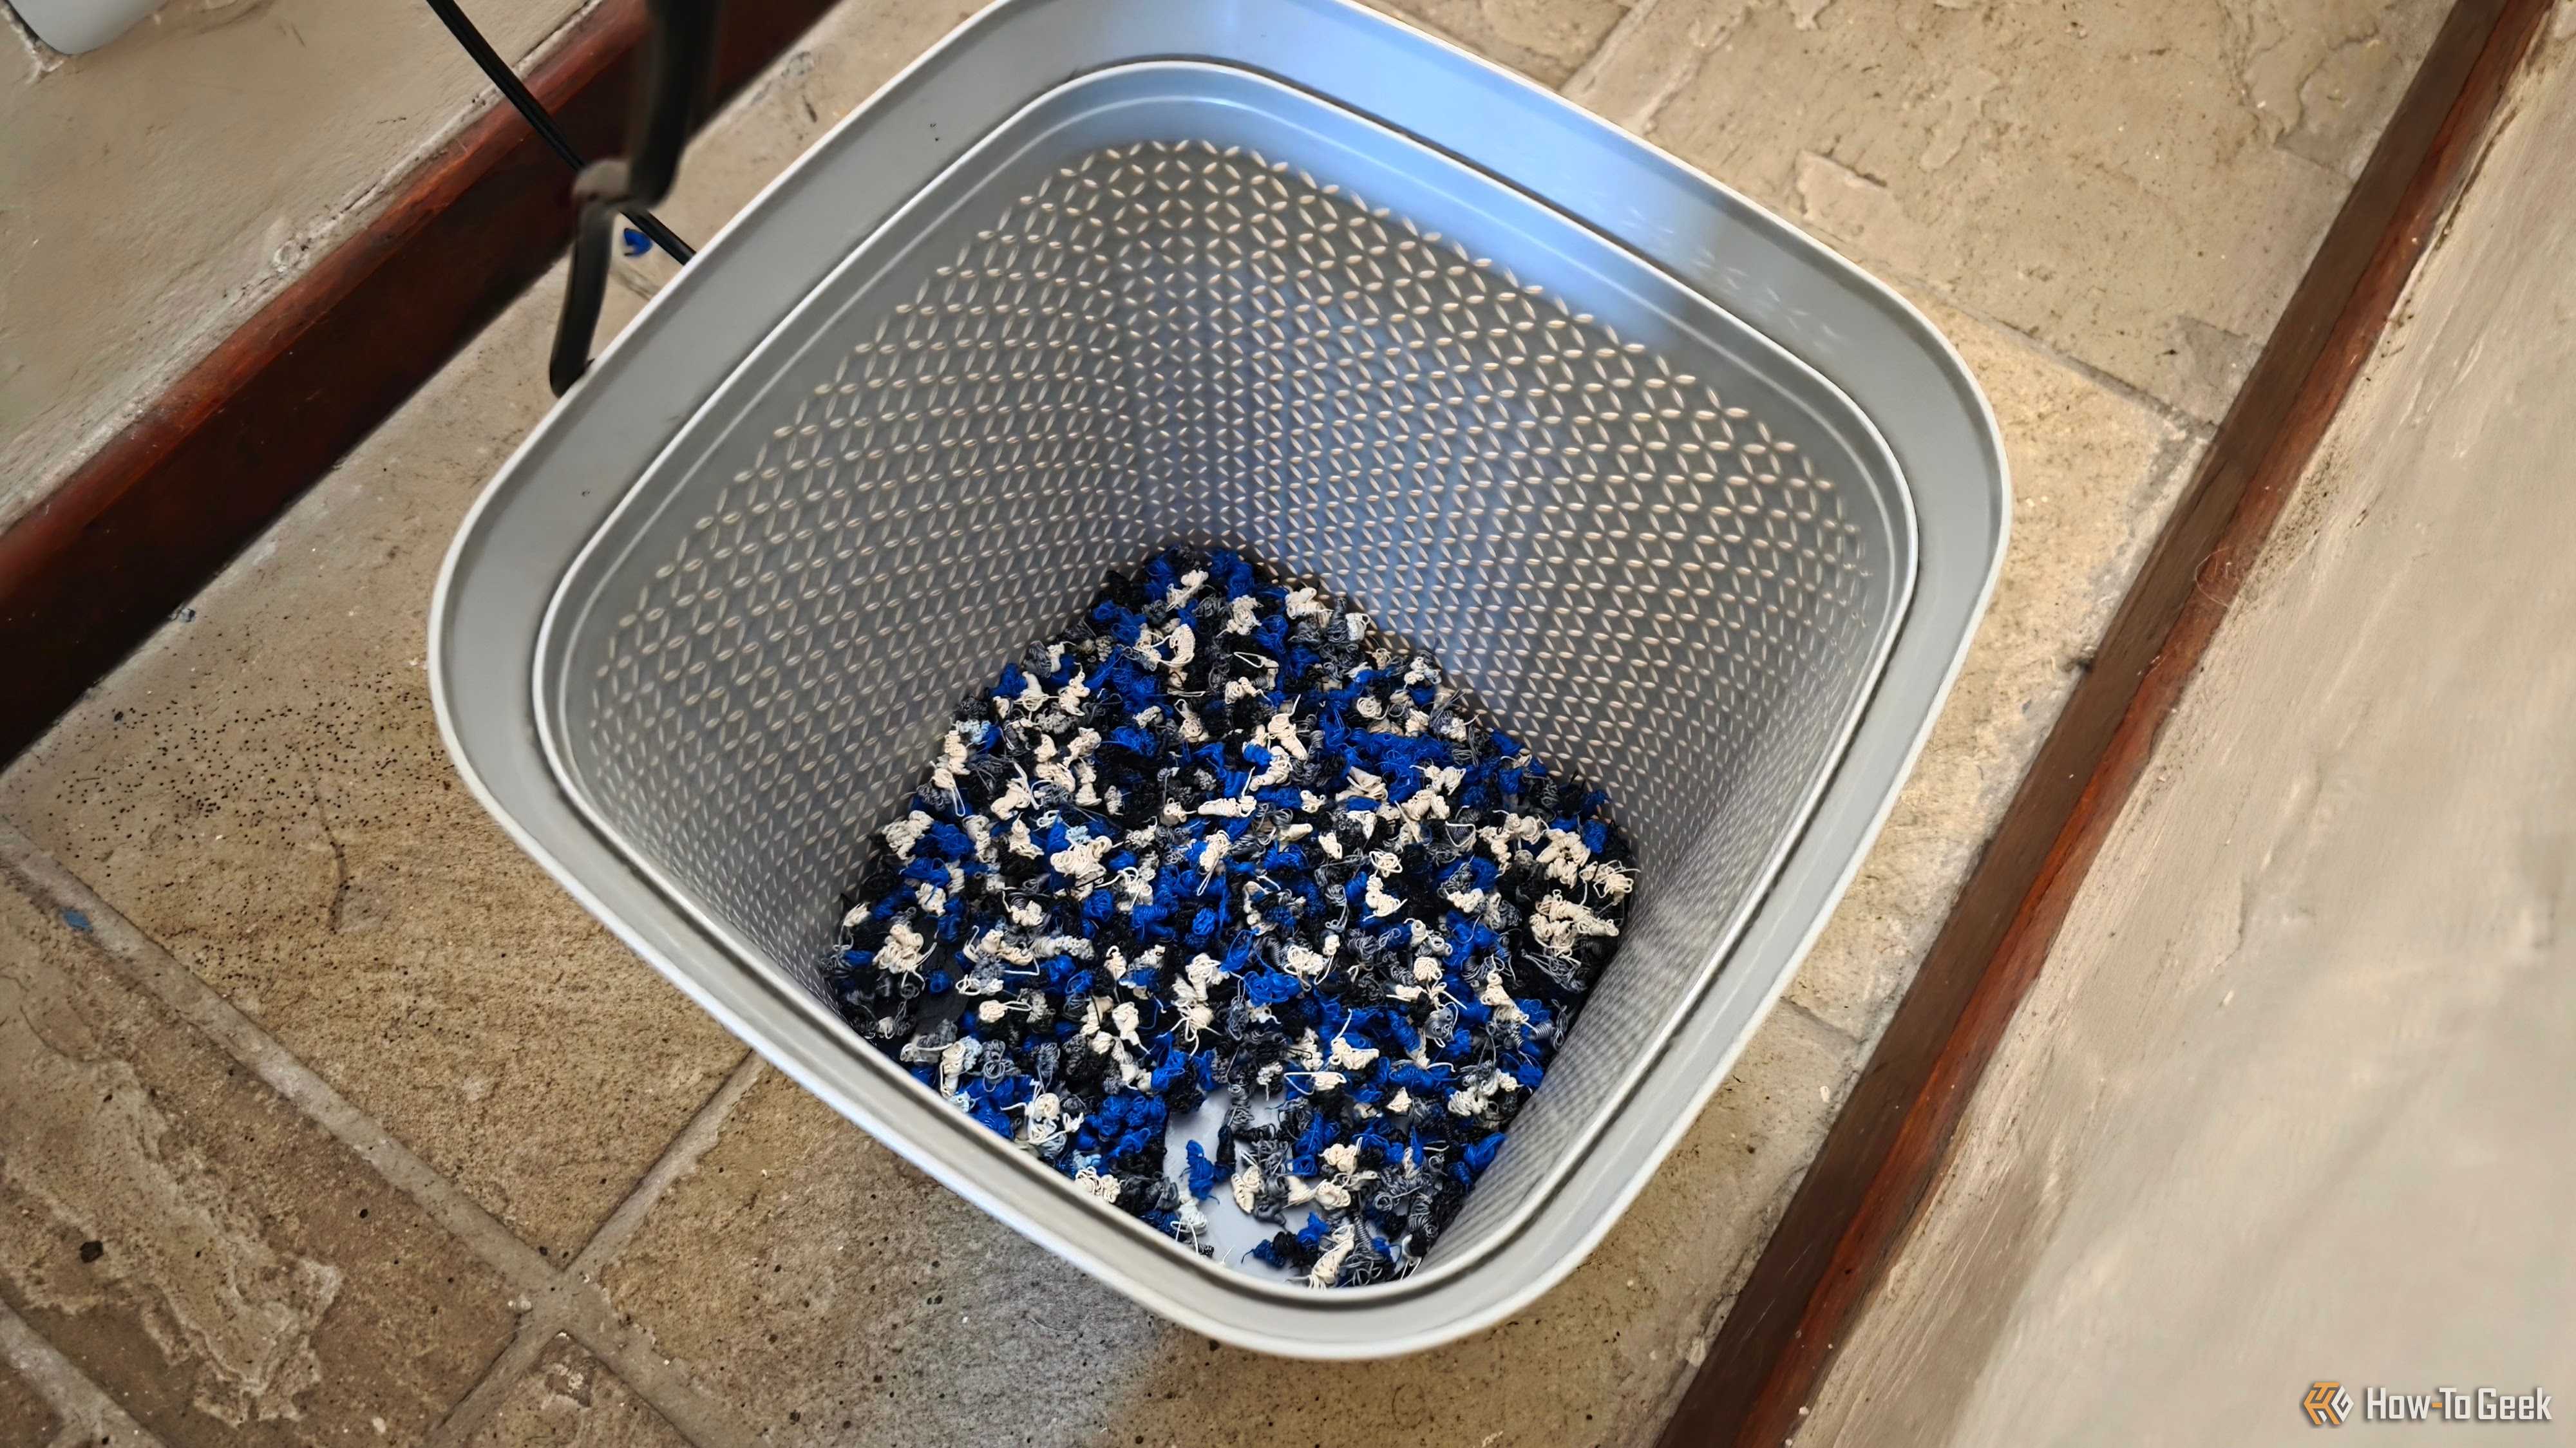
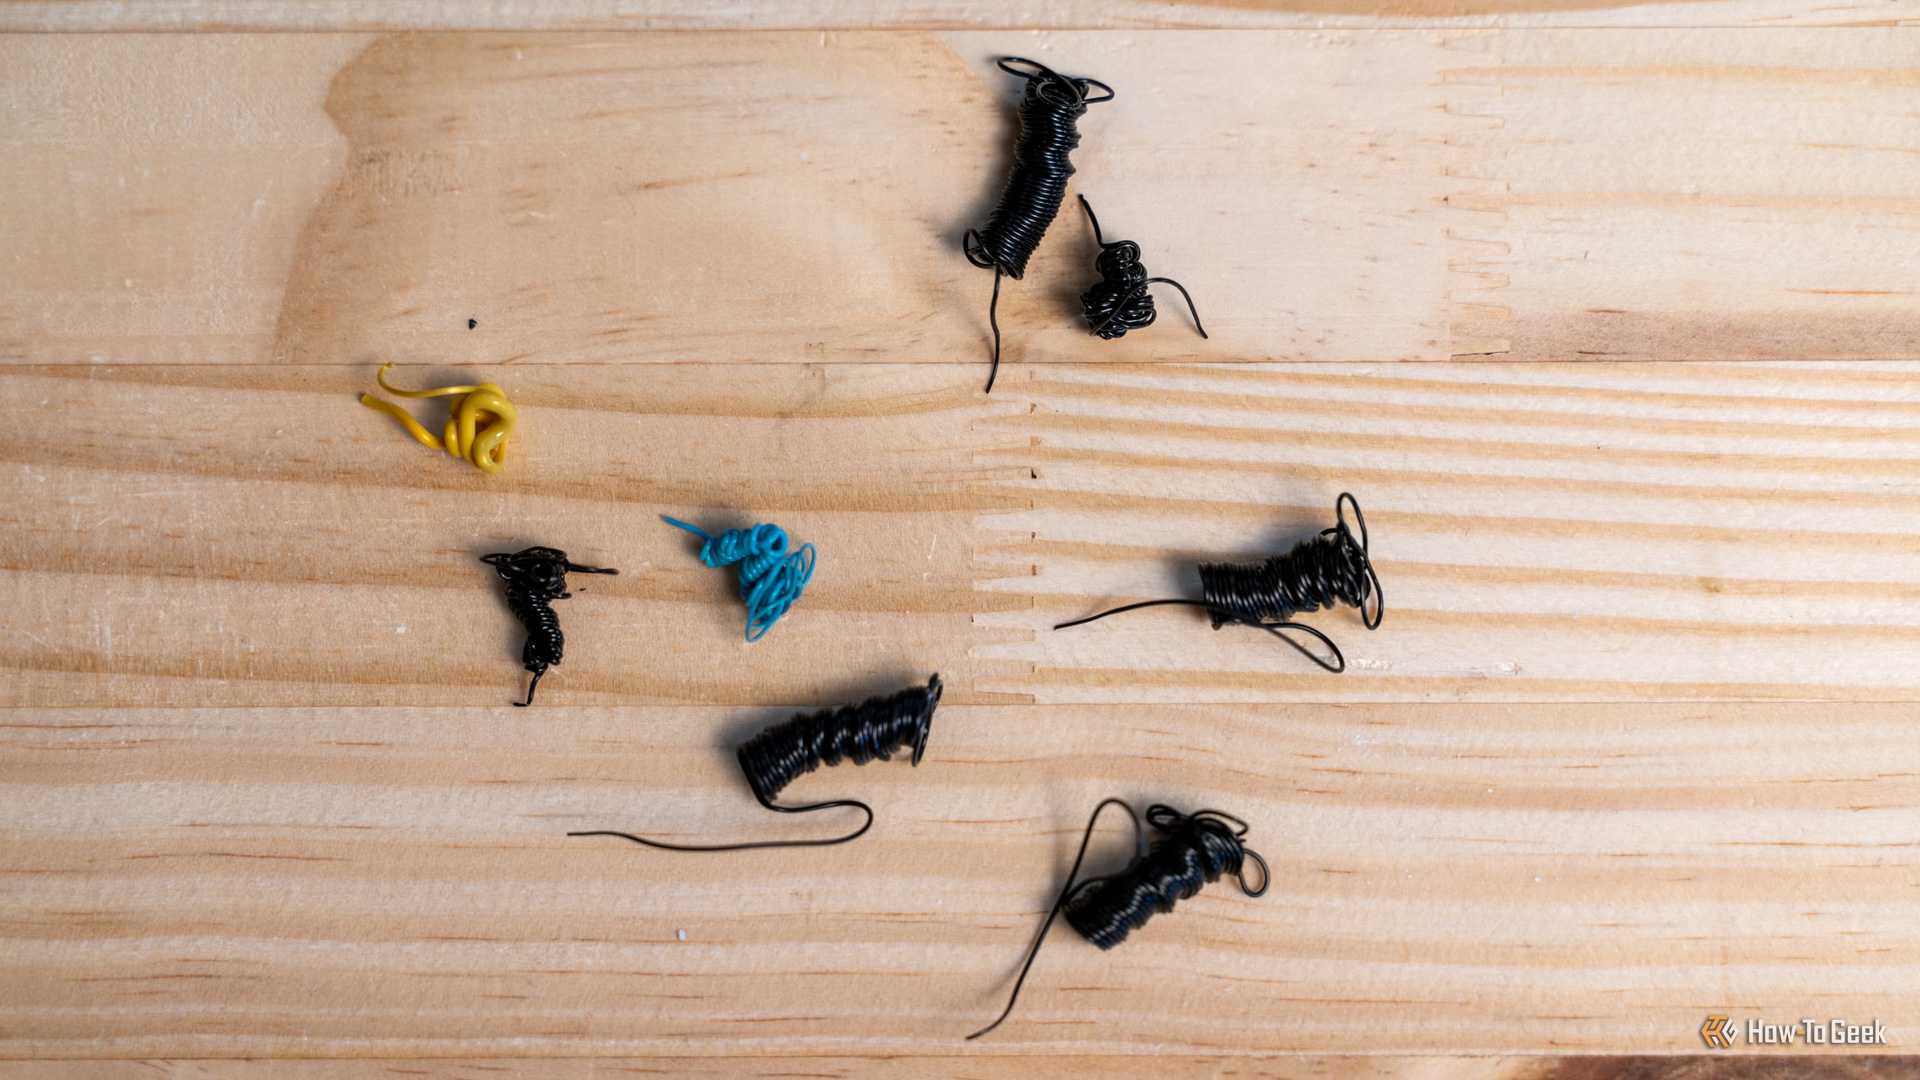
Bagi yang baru terjun, siap-siap kaget ngeliat tumpukan limbah plastik yang sering dijuluki “poop” alias kotoran buangan. Realitanya, proses pergantian warna filamen pada mesin single-nozzle mengharuskan printer memotong bahan lama, lalu mendorong filamen baru sembari membersihkan (purge) sisa lelehan warna sebelumnya yang masih nangkring di dalam hot end.
Berapa banyak sampah purge waste yang dibuang itu tergantung banget sama desain model yang kamu buat. Kalau kamu pintar menyusun orientasi objek dan meminimalkan pergantian warna per layer, limbahnya bisa ditekan sekecil mungkin. Tapi kalau kamu asal mewarnai permukaan model tanpa perhitungan—misalnya gonta-ganti warna di setiap lapisan ketinggian—printer bakal dipaksa melakukan ratusan hingga ribuan kali proses purge! Nggak heran kalau berat gumpalan sampah plastiknya kadang bisa lebih berat daripada miniatur yang kamu cetak.
Mitos 4: Semua Printer 3D Multicolor Pasti Menghasilkan Sampah Menggunung
Untungnya anggapan bahwa semua printer multi-warna itu boros bahan kini perlahan mulai terpatahkan berkat inovasi para insinyur manufaktur. Masalah buang-buang filamen ini terjadi karena satu lubang nozzle dipakai keroyokan oleh berbagai gulungan warna. Nah, solusinya adalah teknologi tool changing printer alias pengganti kepala cetak otomatis.
Salah satu implementasinya terlihat pada konsep mesin multi-toolhead mandiri seperti seri Flashforge Creator Pro, di mana tiap-tiap filamen punya hot end dan nozzle khususnya sendiri. Saat butuh ganti warna, mesin tinggal memarkir kepala cetak yang lama dan mengambil kepala cetak berikutnya tanpa perlu membuang lelehan plastik pembersih (zero purge poop). Sayangnya, mekanisme gonta-ganti toolhead ini secara mekanik jauh lebih rumit, butuh kalibrasi super presisi, dan banderol harganya saat ini masih tergolong menguras kantong dibanding printer feeder konvensional.
Mitos 5: Purge Tower Cuma Bikin Habis Bahan Tanpa Guna
Pernah liat tiang balok kecil yang ikut dicetak di samping objek utama saat proses multi-warna berlangsung? Benda yang kerap disalahartikan sebagai “menara sampah” ini sebetulnya punya nama resmi priming tower. Dan fungsinya krusial banget buat kesuksesan hasil akhir karyamu!
Tujuan utama dari priming tower adalah menstabilkan kembali tekanan ruang nozzle (nozzle pressure) setelah pergantian bahan selesai sebelum ekstruder menyentuh objek utama. Pada printer satu warna biasa, proses penstabilan ini cuma dikerjakan sekali pas awal mulai mencetak (lewat garis purge line). Tapi di mode multi-warna, tekanan lelehan plastik kudu disamakan tiap kali warna berganti. Kalau fitur menara ini nekat kamu matikan di software slicer, siap-siap menghadapi masalah under-extrusion, layer bolong-bolong, sampai daya rekat antarlapisan yang rapuh. Jadi, jangan dimatikan ya, Sobat Gadget, karena borosnya nggak seberapa dibanding risiko cetakan gagal total.
Masa Depan Cetak 3D: Tetap Menjanjikan Meski Belum Sempurna
Bisa dibilang, teknologi cetak 3D konsumen saat ini sedang berada di fase transisi yang sangat menarik. Kendati printer berbasis feeder multi-spul sudah semakin andal dan gampang dioperasikan, teknologinya masih menyisakan ruang perkembangan yang masif. Berbagai produsen terus berlomba menyempurnakan efisiensi pembuangan bahan dan kecepatan ganti jalur.
Bahkan di kelas high-end, teknologi printer resin full-color berbasis cairan fotopolimer sudah mulai unjuk gigi menghasilkan gradasi warna layaknya foto nyata tanpa garis lapisan terlihat. Walau perangkat resin full-color saat ini banderolnya masih setara harga satu unit mobil baru, bukan hal mustahil dalam beberapa tahun ke depan teknologinya bakal menyusut ke ukuran meja kerja kita dengan harga yang makin bersahabat. Buat sekarang, memahami batas kemampuan dan karakteristik material printer FDM kamu adalah kunci utama biar nggak boncos bahan saat berkreasi!
Sumber: Howtogeek
Informasi lainnya:
Jika informasi diatas menarik untuk kamu, maka jangan lupa untuk Follow dan Share CARAUNTUKCOM NEWS untuk tetap terhubung dan mendapatkan notifikasi update yang lebih menarik lainnya bisa juga subscribe melalui email, Salam Indonesia
SEO TAGS2: printer 3d, elegoo centauri, filamen 3d